

全数字化控制架构,摒弃传统模拟调节,谐振自动跟踪、功率平稳,谐波低、能耗优。可存储多套工艺曲线,带数据追溯,便于集成自动化流水线,满足大批量金属工件感应加热生产需求。配套红外测温闭环温控系统,支持多段升温工艺曲线预设、存储、一键调取,温度控制精度高,有效控制工件芯表温差,减少工件变形、硬度不均、局部过热等不良品,适配大直径、重料、连续流水线透热,锻前加热、热轧、挤压下料、热装前整体透热。
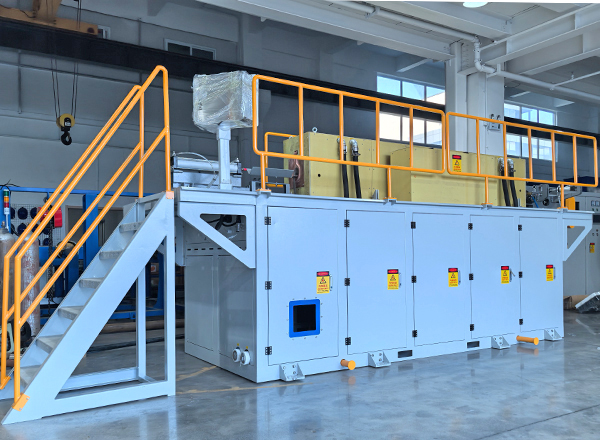
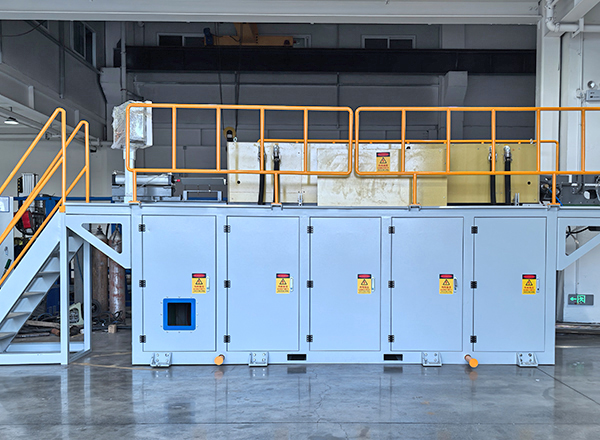
1000kW 数字式中频感应加热炉,是面向重型金属热加工场景打造的大功率全数字化感应热处理核心装备,依托 DSP 高速数字控制架构与 IGBT 串联谐振逆变技术,预留外部控制接口,可对接机械手、送料机构、测温系统,搭建一体化热处理产线区别于传统模拟可控硅中频设备,以精准控温、稳定恒功率、低谐波、易接入自动化产线为核心优势,专为合金结构钢圆棒、碳钢圆棒、轴承钢圆棒、H13、Cr12MoV 圆棒,锻模、冲头毛坯锻前加热、T2 紫铜棒、黄铜棒、6061/6063 铝合金圆棒、铝挤压棒坯;铜铝挤压、热锻、热镦透热等工艺提供非接触式加热解决方案,是锻造、汽车零部件、重工行业升级换代的主力热加工设备。
本设备摒弃老式模拟电路电位器调节模式,整套电源采用全数字信号采集与算法闭环控制,可毫秒级自动扫频、谐振点跟踪,负载变化、线圈损耗、工件换料过程中持续维持恒功率输出,不会出现功率跳变、加热忽快忽慢的通病。配套红外测温 PID 闭环温控单元,支持多段升温曲线预设存储,温度控制精度稳定在 ±5℃,同一批次工件芯表温差可控,有效规避局部过热、工件变形、硬度不均等质量缺陷,工艺配方可一键调用,换产调试简单,不同班次生产一致性强,摆脱对老操作工经验的依赖。
整机能量转换效率高于 90%,功率因数稳定≥0.95,相比传统可控硅中频设备节电 18%~30%,对比燃煤、电阻炉节能优势更加突出。感应加热依靠金属工件内部涡流自生热,热量集中、升温速度快,工件氧化烧损可控制在 0.5% 以内,脱碳层极薄,大幅减少原材料损耗,降低锻模、刀具磨损。整流单元采用谐波抑制优化方案,降低对厂区电网的干扰,无需额外配置复杂谐波治理装置,适配工厂配电系统长期稳定运行,满足绿色生产、能耗管控的要求。
硬件采用模块化功率单元设计,功率器件选用工业级 IGBT 模块,水冷系统独立分区循环,水路、电路、测温信号分开采集。设备内置十余项智能保护逻辑,包含过压、过流、缺相、缺水、超温、IGBT 故障、负载失谐等保护,故障自动锁机、声光报警并直接显示故障代码,快速定位问题点,运维难度大幅降低,模块可单独更换,停机检修时间缩短,适合 24 小时连续化批量生产。人机交互采用工业触控屏,实时显示电压、电流、输出功率、工作频率、工件温度、运行时长、能耗数据,自带生产数据存储追溯功能,支持 PLC、Modbus 通讯接口,可对接自动上料输送、测温分拣、冷却机构,整线集成智能化锻造、热处理生产线。
在生产安全与作业环境层面,设备无明火、无烟尘,热辐射远低于传统炉窑,作业环境整洁,劳动条件明显改善。整套设备预留丰富的定制化空间,可根据客户工艺需求增加气氛保护、移动感应器、分段功率调节、远程监控等选配功能,适配国内热处理、锻造企业的标准化生产与差异化特种工艺需求,兼顾稳定量产、质量管控与长期降本增效的多重目标。

 en
 cn
 jp
 ko
 de
 es
 it
 ru
 pt
 vi
 th
 pl